 ENG


Što je stroj za injekcijsko prešanje
Stroj za injekcijsko prešanje proizvodna je oprema koja zagrijava i topi plastičnu smolu, zatim je pod kontroliranim pritiskom ubrizgava u zatvoreni čelični kalup kako bi se formirao čvrsti dio. Nakon što se dio ohladi unutar kalupa, kalup se otvara, dio se izbacuje, a stroj ponavlja ciklus, često tisuće puta po smjeni. Ovaj ponovljivi proces razlog je zašto stroj za injekcijsko prešanje ostaje jedna od najčešće korištenih kategorija opreme za obradu plastike za proizvodnju velikih količina.
Svaki stroj za injekcijsko prešanje izgrađen je oko dva funkcionalna sustava koji rade zajedno: jedinica za ubrizgavanje koja plastificira i isporučuje rastaljenu smolu i jedinica za stezanje koja drži kalup zatvoren protiv pritiska ubrizgavanja i otvara ga za izbacivanje dijela. Pokreću li se ovi sustavi hidraulički, električno ili putem servo-hidrauličkog hibridnog sustava definiraju se različiti tipovi strojeva koji su kasnije obrađeni u ovom vodiču.
Oprema za injekcijsko prešanje obuhvaća širok raspon veličina. Mali precizni strojevi rade znatno ispod 100 tona sile stezanja, dok velike konstrukcijske primjene zahtijevaju strojeve od nekoliko tisuća tona. Kao jedna referentna točka, HIGHSUN-ova vlastita linija proizvoda, uključujući serije HXM, HXH, HXZ i HYD, pokriva raspon sile stezanja od 98 tona do 3000 tona , što ilustrira koliko je široka ova kategorija opreme.
2 jezgrena sustava Jedinica za ubrizgavanje i jedinica za stezanje
4 ključne faze Punjenje, pakiranje, držanje, hlađenje
98T do 3000T Tipični raspon sile stezanja
Faze injekcijskog prešanja: punjenje, pakiranje, držanje i hlađenje
Postupak injekcijskog prešanja najbolje je shvatiti kao kratki, ponavljajući ciklus, a ne kao jednu radnju. Svaka operacija injekcijskog prešanja prolazi kroz zatvaranje i stezanje kalupa, punjenje, pakiranje i držanje, hlađenje i konačno otvaranje i izbacivanje kalupa. Ispravna svaka faza, a ne samo tonaža stroja za injekcijsko prešanje, ono je što određuje hoće li dio izaći ispravnih dimenzija i bez vidljivih nedostataka.
1 Stezanje Jedinica za stezanje zatvara kalup i drži dvije polovice zajedno dovoljnom snagom da se odupru pritisku nadolazeće taline.
2 Punjenje Vijak se pomiče prema naprijed i gura rastaljenu smolu kroz sustav mlaznice i klizača kako bi ispunio šupljinu kalupa kontroliranom brzinom.
3 Pakiranje i držanje Primjenjuje se dodatni pritisak za pakiranje dodatnog materijala u šupljinu, kompenzirajući skupljanje kad se dio počne hladiti.
4 Hlađenje Dio se nastavlja hladiti unutar zatvorenog kalupa dok ne postane dovoljno krut da zadrži svoj oblik nakon izbacivanja.
5 Izbacivanje Kalup se otvara, igle za izbacivanje oslobađaju gotovi dio, a stezna jedinica se ponovno zatvara kako bi započela sljedeći ciklus.
Profil ciklusa tlaka
Ilustrativni relativni pritisak šupljine kroz jedan ciklus kalupljenja. Stvarne krivulje tlaka razlikuju se ovisno o geometriji dijela, debljini stijenke i materijalu.
Dijeljenje vremena ciklusa po fazi
Opći obrazac koji se obično opaža u proizvodnji, gdje hlađenje obično čini najveći udio u ukupnom vremenu ciklusa. Stvarni omjeri variraju ovisno o debljini stijenke i materijalu.
Objašnjene komponente stroja za injekcijsko prešanje
Ovaj odjeljak rastavlja bitnu opremu kalupa za injekcijsko ubrizgavanje unutar svakog stroja, od unosa smole do gotovog dijela. Razumijevanje ovih komponenti olakšava praćenje svakodnevnog rada na brizganju plastike, od početnog postavljanja do rutinskog rada i rješavanja problema.
Hopper Drži kuglice sirove smole i unosi ih gravitacijom u cijev. Na mnogim proizvodnim linijama lijevak se spaja na sušaru ili vakuumski utovarivač kao dio okolnih pomoćnih strojeva.
Cijev i vijak (jedinica za plastificiranje) Rotirajući vijak unutar grijane bačve prenosi, komprimira i topi smolu prije nego što se ubrizga. Geometrija vijka, omjer kompresije i omjer duljine i promjera usklađeni su s obitelji smola koje se obrađuju.
Mlaznica Usmjerava rastaljenu smolu iz bačve u kanal kalupa. Dizajn vrha mlaznice utječe na slinjenje, gubitak tlaka i koliko se čisto sačma odvaja od kalupa na početku sljedećeg ciklusa.
Stezanje Unit Drži dvije polovice kalupa zatvorenima protiv pritiska ubrizgavanja i otvara kalup za izbacivanje dijela, pomoću mehaničkog prekidača, izravnih hidrauličkih cilindara ili rasporeda cilindra s dvije ploče.
Plijesan Precizni čelični alat, obično isporučen od strane zasebnog proizvođača kalupa, koji oblikuje šupljinu i geometriju jezgre gotovog dijela i definira raspored kanala za hlađenje.
Šipke za kravate Čelične šipke koje vode kretanje ploče i nose reakcijsku silu koja se stvara tijekom stezanja, držeći kalup poravnat dok je stroj pod pritiskom.
Pogonski sustav Dobavlja snagu iza rotacije vijka, ubrizgavanja i gibanja stezanja, putem hidrauličke pumpe, servo-hidrauličkog hibridnog sustava ili potpuno električnih servo motora, ovisno o vrsti stroja.
Kontrolni sustav (HMI) Sučelje sa zaslonom osjetljivim na dodir i programabilni kontroler koji operateru omogućuje postavljanje, pohranjivanje i praćenje parametara procesa kao što su brzina ubrizgavanja, tlak i temperatura tijekom svakog ciklusa.
Pregled strukture stroja
Pojednostavljeni strukturni pregled tipičnog izgleda stroja za injekcijsko prešanje. Stvarni položaj komponenti razlikuje se ovisno o vrsti stroja i proizvođaču.
Vrste strojeva za injekcijsko prešanje i kako ih razlikovati
Strojevi za injekcijsko prešanje općenito su grupirani prema vrsti pogona i steznoj strukturi. Vrsta pogona pokriva hidrauličke, električno-hidraulične hibridne i potpuno električne strojeve, dok stezna struktura pokriva tradicionalni dizajn zakretanja i dizajn s dvije ploče. Na vrhu ovih kategorija nalaze se posebne konfiguracije izgrađene za određeni proces, kao što su dvobojni strojevi i namjenske PET ili PVC serije.
Kvalitativna usporedba uobičajenih tipova strojeva
Kvalitativna, ilustrativna usporedba namijenjena prikazu relativnih tendencija, a ne izmjerenih vrijednosti performansi za bilo koji specifični model.
Električno-hidraulički hibridni (servo) strojevi Kombinirajte servo pogonjenu hidrauličku pumpu s konvencionalnim hidrauličkim pokretanjem. Ova konfiguracija pokriva širok raspon tonaža i uravnotežuje preciznost, energetsku učinkovitost i radnu fleksibilnost, što je čini jednom od najrasprostranjenijih kategorija strojeva za injekcijsko prešanje za opću proizvodnju.
Potpuno električni Machines Koristite servo motore za stezanje, ubrizgavanje i izbacivanje umjesto hidrauličkog ulja. Obično nude brz dinamički odziv, čišće radno okruženje i veliku ponovljivost, što odgovara preciznoj elektronici, medicinskim i optičkim dijelovima.
Dvije ploče Machines Zamijenite tradicionalni dizajn preklopne ploče s tri ploče s dvije velike ploče spojene izravno cilindrima spone. Ovakav raspored ravnomjerno raspoređuje silu stezanja preko velikih kalupa i uobičajen je za primjene velike tonaže.
visoko-Speed Machines Odlikuju se okvirom visoke čvrstoće i brzim odzivom ubrizgavanja za kalupe s tankim stijenkama i visokom kavitacijom. Često se koriste za pakiranje, spremnike s tankim stijenkama i druge dijelove velikog volumena s brzim ciklusom.
Strojevi s dvije boje i više materijala Opremljeni su s dvije ili više neovisnih jedinica za ubrizgavanje i rotirajućim ili kliznim kalupnim stolom, što omogućuje oblikovanje dviju smola ili dvije boje na jedan dio u jednom ciklusu.
Namjenski PET i PVC strojevi Koristite specijalizirane vijke, bačve i sustave za kontrolu temperature prilagođene jednoj obitelji smola. Strojevi za preformiranje PET-a optimizirani su za brzo hlađenje i čistoću, dok strojevi za PVC i postavljanje cijevi koriste komponente otporne na koroziju prilagođene osjetljivosti PVC-a na toplinu.
Sila stezanja i tonaža: Određivanje veličine stroja prema dijelu
Sila stezanja, obično izražena u tonama, opisuje koliku silu jedinica za stezanje može primijeniti da zadrži kalup zatvoren dok rastaljena smola ispunjava šupljinu pod pritiskom. Tonaža se općenito procjenjuje iz projektirane površine dijela, odgovarajućeg faktora pritiska šupljine za smolu koja se koristi i razumne sigurnosne margine, a zatim se potvrđuje s proizvođačem kalupa ili dobavljačem stroja prije konačnog dimenzioniranja.
Sila stezanja po seriji strojeva
Približni referentni rasponi za uobičajeno dostupnu silu stezanja po serijama strojeva. Točna ponuda ovisi o proizvođaču i modelu.
Referenca tonaže prema kategoriji dijela
Tablica u nastavku daje općenito polazište za to kako se tonaža slaže s kategorijom dijela. To je referenca za rano planiranje, a ne zamjena za pravilan izračun tonaže za određeni dio i kalup.
| Raspon tonaže | Tipični primjeri dijelova | Uobičajeni tip stroja |
|---|---|---|
| Ispod 200 tona | Male precizne komponente, konektori, čepovi i zatvarači | Potpuno električni ili mali hibridni servo strojevi |
| 200 do 600 tona | Proizvodi za kućanstvo, PET predforme, dijelovi za uređaje srednje veličine | Hibridni servo ili namjenski PET strojevi |
| 600 do 1.200 tona | Automobilske unutarnje ploče, veliki sanduci, spojnice za cijevi | Hibridni servo ili strojevi s dvije ploče |
| 1.200 tona i više | Veliki karoserijski paneli automobila, palete, velika kućišta uređaja | Strojevi s dvije ploče |
Odabir prave jedinice za ubrizgavanje
Jedinica za ubrizgavanje radi taljenje i isporuku smole, tako da je treba dimenzionirati i konfigurirati za dio i materijal, a ne odabrati samo prema tonaži. Dva stroja s identičnom silom stezanja još uvijek mogu biti loša za isti posao ako njihove jedinice za ubrizgavanje nisu usklađene s veličinom sačme i ponašanjem smole.
Potvrdite da veličina udarca i kapacitet plastificiranja pokrivaju najteži dio plus vodilice, uz nešto rezervnog kapaciteta za buduće kalupe.
Uskladite omjer duljine vijka i promjera i omjer kompresije s obitelji smola, budući da punila i aditivi mijenjaju potrebe za smicanjem i toplinom.
Provjerite maksimalni tlak i brzinu ubrizgavanja u odnosu na dijelove s tankom stijenkom ili dugim protokom koji trebaju kratko vrijeme punjenja.
Razmotrite tretmane vijaka i cijevi otpornih na koroziju ili habanje za PVC, punjene staklom ili druge zahtjevne smole.
Pregledajte protutlak i brzinu plastificiranja ako je vrijeme ciklusa ograničeno time koliko brzo cijev može pripremiti sljedeći hitac.
Potvrdite da vrsta mlaznice i zone kontrole temperature odgovaraju materijalima osjetljivim na vlagu ili toplinsku degradaciju, kao što je PET.
Pomoćni strojevi i prateća oprema
Odabirom stroja za injekcijsko prešanje i pomoćnih strojeva zajedno, a ne uzastopno, teži se stvaranju bolje uravnotežene proizvodne ćelije. Pomoćni strojevi često su ograničavajući faktor u ćeliji za injekcijsko prešanje, čak i kada sam stroj za injekcijsko prešanje ima rezervni kapacitet ciklusa. Sušara koja ne može držati korak s protokom, hladnjak dimenzioniran za manji kalup ili robot za vađenje sa sporim ciklusom dosega mogu postati usko grlo pomoćnog stroja koje ograničava ukupnu proizvodnju, zbog čega dimenzioniranje pomoćne opreme zaslužuje istu pozornost kao i izbor tonaže i jedinice za ubrizgavanje. Ovo je još važnije za pomoćne strojeve za složene dizajne kalupa za injekcijsko ubrizgavanje, kao što su obiteljski kalupi s više šupljina i alati za vruće kanale, gdje nekoliko sustava podrške mora ostati koordinirano odjednom.
Sušare i utovarivači materijala Uklonite vlagu iz higroskopnih smola kao što je PET i automatski dovedite prethodno osušeni materijal, smanjujući ručno rukovanje oko spremnika.
Plijesan Temperature Controllers Kružite vodom ili uljem kroz kalup kako biste održali stabilnu temperaturu površine šupljine, što utječe na vrijeme ciklusa, završnu obradu površine i stabilnost dimenzija.
Hladnjaci vode Dovod ohlađene vode u kalup i, u nekim postavkama, u bačvu, podržavajući fazu hlađenja koja obično čini najveći dio vremena ciklusa.
Robotski sustavi za van Automatski uklonite gotove dijelove i vodilice iz područja kalupa, skraćujući fazu izbacivanja i podržavajući proizvodnju bez nadzora.
Granulatori i sustavi za ponovno mljevenje Ponovno preradite kanale, klizne kanale i odbačene dijelove u upotrebljivo mljevenje, što je važan korak za obiteljske kalupe koji generiraju značajan volumen otpada.
Hot Runner kontroleri Upravljajte temperaturom zonu po zonu na vrućim kalupima, što je posebno važno za složene dizajne kalupa s više šupljina.
Razmatranje materijala: smola, polietilen i inženjerska plastika
Razlike u obradi kalupa za ubrizgavanje između obitelji smola objašnjavaju zašto nijedna postavka stroja ne funkcionira za svaki posao. Proces brizganja smole uvelike ovisi o tome kako se materijal ponaša nakon što se otopi, uključujući duljinu protoka, brzinu skupljanja i osjetljivost na smicanje i toplinu.
Osnove procesa brizganja smole
Svaki proces brizganja smole počinje ponašanjem taline. Inženjerske smole s ojačanjem od staklenih vlakana obično zahtijevaju više temperature bačve, viši tlak ubrizgavanja i vijke otporne na habanje, dok smole bez punila uglavnom se obrađuju na nižim temperaturama sa širim prozorom obrade.
Kratki vodič za obradu polietilenskog injekcijskog prešanja
Polietilen je polukristalna smola koja se naširoko koristi u čepovima, zatvaračima, ambalaži s tankim stijenkama i kućanskim proizvodima. Općenito se obrađuje s niskom osjetljivošću na vlagu i širokim rasponom temperature taljenja, iako skupljanje treba uzeti u obzir u dizajnu kalupa, a stupnjevi visoke i niske gustoće obično se podešavaju odvojeno, a ne tretiraju se kao jedan recept.
Duroplasti materijali kao što je BMC ili masa za kalupljenje u rasutom stanju obrađuju se drugačije od termoplasta. Bačva se održava relativno hladnom kako bi se spriječilo prerano stvrdnjavanje, dok se sam kalup zagrijava tako da se dio stvrdnjava nakon što ispuni šupljinu, zbog čega strojevi s BMC-om koriste drugačiju cijev i konfiguraciju upravljanja od standardne termoplastične preše. PVC također slijedi svoj vlastiti put, budući da njegova osjetljivost na toplinu zahtijeva vijke otporne na koroziju i strogo kontrolirane temperature bačve, dok PET zahtijeva temeljito prethodno sušenje i brzo, ravnomjerno hlađenje kako bi se očuvala prozirnost.
Ključne primjene za brizgane dijelove
Injekcijski lijevani dijelovi i predmeti brizganog lijevanja dopiru do gotovo svake kategorije proizvedene robe, od pakiranja za jednokratnu upotrebu do strukturnih komponenti ocijenjenih za godine kontinuirane upotrebe. Samo brizganje uređaja pokriva sve, od bubnja perilice do obloga vrata hladnjaka, dok isti temeljni proces, s različitim postavkama kalupa, vijaka i ciklusa, također proizvodi unutrašnje obloge automobila, kućišta medicinskih uređaja i električna kućišta.
Automobilski dijelovi Potrošačka elektronika Pakiranje i punjenje pića Industrijske komponente Proizvodi široke potrošnje Medicinski uređaji Izgradnja i gradnja
O Highsunu
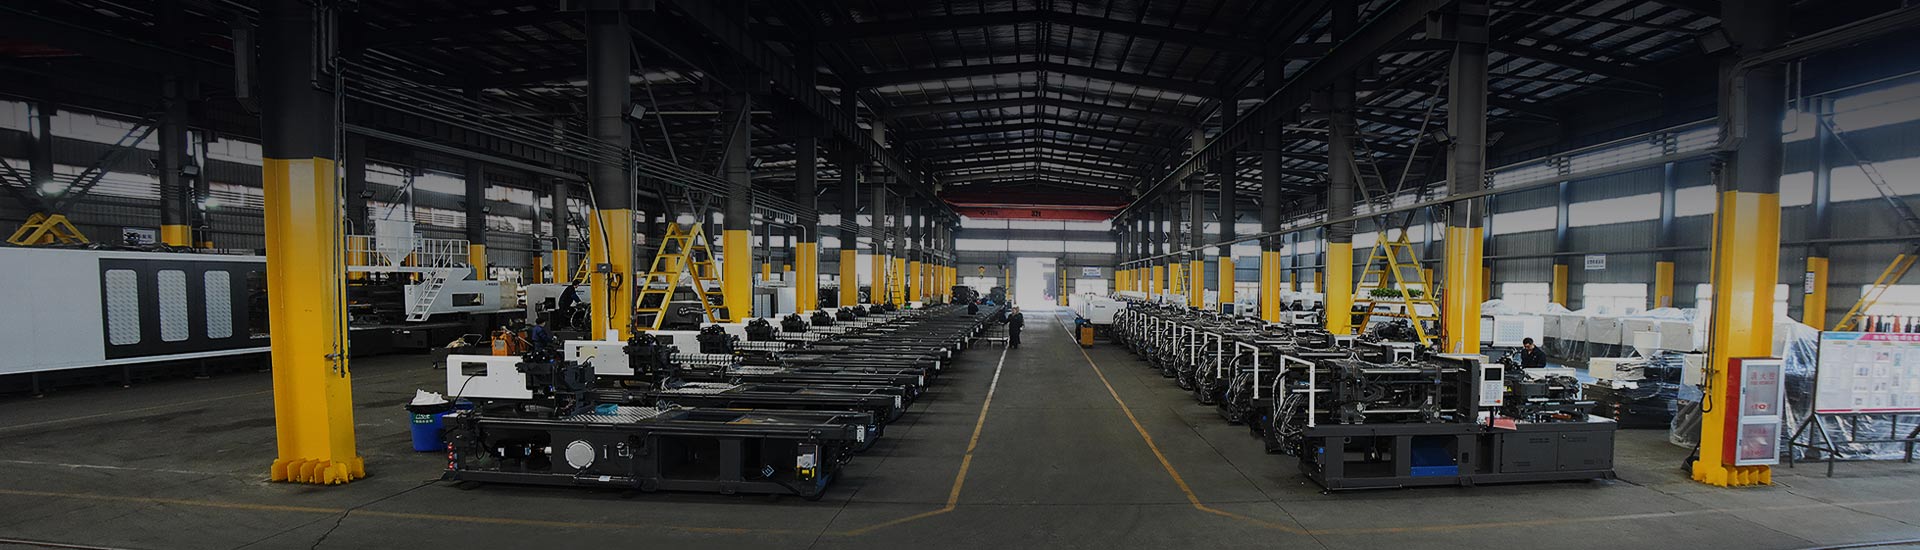
Ningbo Highsun Plastic Machinery Co., Ltd. ima sjedište u znanstveno-tehnološkom parku Beilun u Ningbou u Kini, području koje je u industriji nadaleko poznato kao središte za proizvodnju strojeva za plastiku. Tvornica pokriva više od 120.000 četvornih metara i posvećena je proizvodnji strojeva za injekcijsko prešanje marke HIGHSUN.
Izgrađen na temelju gotovo dva desetljeća fokusiranog razvoja i više od pedeset godina iskustva unutar svoje matične tvrtke, HIGHSUN Machinery je prepoznat među tri najbolja proizvođača strojeva za injekcijsko prešanje u Ningbou i među deset najboljih proizvođača strojeva za prešanje plastike u Kini. Tvrtka opisuje svoj pristup kao profinjeno upravljanje proizvodnim procesom upareno sa ciljanim standardom kvalitete proizvodnje.
Raspon proizvoda tvrtke HIGHSUN obuhvaća električno-hidraulične hibridne strojeve, strojeve s dvije ploče, strojeve velike brzine, jednobojne i dvobojne strojeve, BMC strojeve i namjenske PET i PVC serije, sa silom stezanja od 98 tona do 3000 tona. Prilagođene konfiguracije dostupne su za projekte koji su izvan standardne specifikacije kataloga. Kao dobavljač strojeva za injekcijsko prešanje, HIGHSUN opisuje svoju operativnu filozofiju kao težnju za izvrsnošću i savršenstvom oblikovanja, s pristupom usmjerenim na kupca koji vodi svakodnevne operacije.
120.000 četvornih metara Tvornički trag
98T do 3000T Stezanje force range
Top 3 / Top 10 Poredak u Ningbou / Kina

HXM servo stroj Električno-hidraulični hibridni servo serija pokriva širok raspon tonaža, izgrađen oko inteligentnog servo pogonskog sustava. Pogledaj seriju
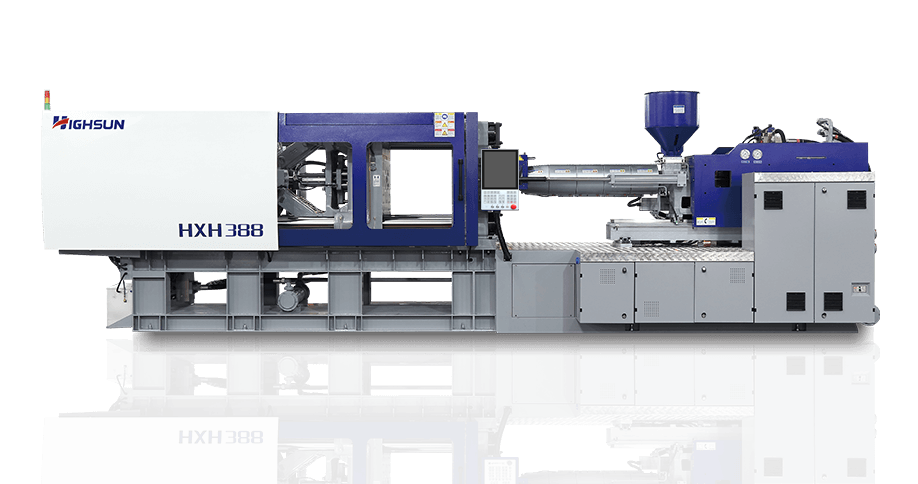
HXH Stroj velike brzine visoko-rigidity, high-speed series aimed at thin-wall products that need rapid injection response. Pogledaj seriju

HXZ stroj s dvije ploče Serija s dvije ploče velike tonaže dizajnirana za kompaktnu strukturu i ravnomjernu raspodjelu sile stezanja. Pogledaj seriju

HYD potpuno električna serija Potpuni servo-električni pogon preko stezanja, ubrizgavanja i izbacivanja za preciznu, čistu proizvodnju. Pogledaj seriju

PET preforma Machine Namjenska PET serija napravljena za brzo hlađenje i dimenzionalnu konzistentnost u proizvodnji predformi. Pogledaj seriju
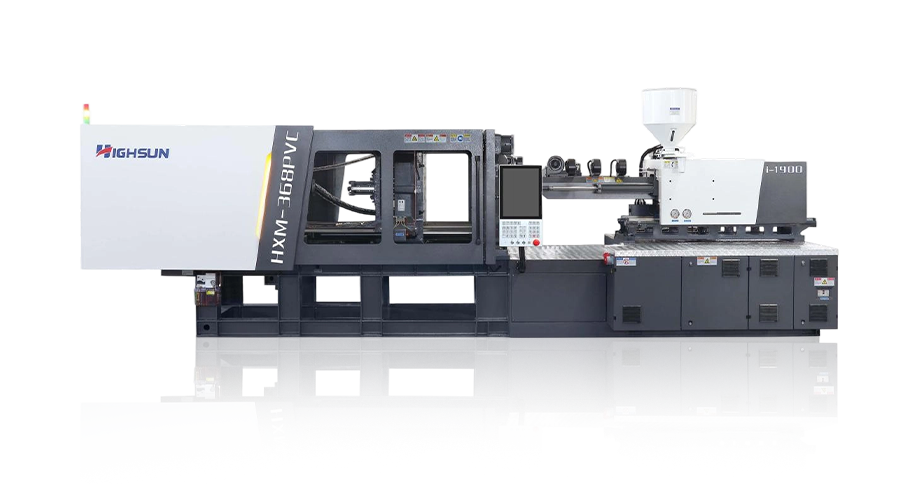
Stroj za brizganje PVC-a Serije namijenjene PVC-u s komponentama otpornim na koroziju prikladne za cijevne spojnice i srodne proizvode. Pogledaj seriju
Često postavljana pitanja
P1 Što je stroj za injekcijsko prešanje?
Stroj za injekcijsko prešanje je proizvodna oprema koja topi plastičnu smolu i ubrizgava je pod pritiskom u zatvoreni kalup, gdje se hladi u gotovi dio. To je temeljni dio opreme iza većine plastičnih komponenti masovne proizvodnje.
Q2 Kako radi stroj za injekcijsko prešanje?
Radi kroz ciklus koji se ponavlja: kalup se zatvara i steže, rastaljena smola ispunjava šupljinu, pritisak pakiranja i držanja kompenzira skupljanje, dio se hladi, a kalup se otvara tako da se gotovi dio može izbaciti prije nego što se ciklus ponovi.
Q3 Koje su različite vrste strojeva za injekcijsko prešanje?
Uobičajene kategorije uključuju hidraulične strojeve, električno-hidraulične hibridne strojeve, potpuno električne strojeve, strojeve s dvije ploče, strojeve velike brzine i dvobojne strojeve, zajedno s namjenskim PET i PVC serijama izrađenim za specifične smole.
Q4 Kako odabrati stroj za injekcijsko prešanje?
Počnite od zahtjeva za silom stezanja vašeg dijela, veličine udarca i smole, zatim ih uskladite s vrstom pogona, veličinom ploče i sustavom upravljanja, zajedno s tim koliko dobro određeni dobavljač može podržati vaše potrebe za automatizacijom i materijalima.
P5 Koju veličinu stroja za injekcijsko prešanje trebam?
Veličina stroja općenito je određena projiciranom površinom vašeg najvećeg dijela, pritiskom u šupljini koji vaš materijal zahtijeva i vašom težinom udarca, tako da prava veličina ovisi o određenim dijelovima i kalupima koje planirate koristiti.
P6 Koliko tona stroja za injekcijsko prešanje trebam?
Zahtjevi za tonažom uvelike variraju, od ispod 100 tona za male precizne komponente do nekoliko tisuća tona za velike konstrukcijske dijelove, tako da se tonaža obično izračunava po dijelu, a ne pretpostavlja se iz općeg prosjeka.
P7 Kako mogu izračunati tonažu stroja za injekcijsko prešanje?
Tonaža se općenito procjenjuje množenjem projektirane površine dijela s odgovarajućim faktorom tlaka šupljine za smolu, zatim dodavanjem sigurnosne granice, izračun koji se obično potvrđuje s proizvođačem kalupa ili dobavljačem stroja prije konačnog dimenzioniranja.
P8 Kako odabrati pravu jedinicu za ubrizgavanje?
Uskladite veličinu injekcije jedinice za ubrizgavanje i kapacitet plastificiranja s vašim najtežim dijelom plus klizačima, zatim potvrdite da dizajn vijka odgovara vašoj smoli, budući da PVC, PET i inženjerska plastika punjena staklom zahtijevaju različite konfiguracije vijka i cijevi.


 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
