 ENG


Brzi odgovor: Kako odabrati ono pravo Stroj za injekcijsko prešanje
Odabir pravog stroja za injekcijsko prešanje počinje usklađivanjem sile stezanja, veličine udarca i vrste pogona s dijelovima koje tvornica zapravo planira proizvoditi, zatim provjerom te preciznosti, kompatibilnosti materijala, potrošnje energije, otiska, spremnosti za automatizaciju i dugoročne podrške od strane tvornica strojeva za injekcijsko prešanje sve u skladu s dnevnim proizvodnim ciljevima. Odjeljci u nastavku redom prolaze kroz deset praktičnih čimbenika, s referentnim grafikonima, usporednim tablicama i pregledom rješavanja problema izvučenim iz uobičajene prakse obrade plastike.
- Sila stezanja i tonaža - uskladite tonažu s projektiranom površinom i debljinom stijenke dijela
- Veličina sačme i kapacitet cijevi - održavati težinu sačme unutar radnog udjela kapaciteta cijevi
- Hidraulički električni ili hibridni pogon - odaberite vrstu pogona koja odgovara klasi tonaže i uzorku ciklusa
- Sustav preciznosti i kontrole - potvrditi zatvorenu povratnu spregu za dijelove s uskom tolerancijom
- Kompatibilnost materijala - provjerite dizajn vijka i bačve prema vrsti smole koja se koristi
- Energetska učinkovitost - usporedite relativnu potrošnju energije preko razina opterećenja za planirani obrazac smjene
- Otisak stroja i uklapanje u kalup - provjerite razmak spojnih šipki, raspon visine kalupa i površinu poda
- Spremnost za automatizaciju - provjerite sučelje za montiranje robota i sinkronizaciju ulaza i izlaza
- Očekivanja održavanja - planirati rutinske provjere ulja, vijaka i poravnanja oko radnog ciklusa
- Podrška proizvođača - procijeniti dubinu inženjeringa tvornice i mrežu rezervnih dijelova
Zahtjevi za silu stezanja i tonažu
Sila stezanja drži polovice kalupa zatvorenima dok se rastaljena plastika gura pod pritiskom, a to je obično prva specifikacija koju kupci uspoređuju kada recenziraju strojeve iz bilo kojeg tvornica strojeva za injekcijsko prešanje . Uobičajeni pristup u obradi plastike je procijeniti tonažu stezanja iz projektirane površine dijela i njegovih vodilica, pomnoženu s faktorom pritiska koji obično pada između otprilike 3 i 5 tona po kvadratnom inču, ovisno o smoli i debljini stijenke.
Pokretanje kalupa na stroju s premalom silom stezanja može dopustiti da se kalup malo otvori tijekom ubrizgavanja, stvarajući bljesak duž linije odvajanja, dok pokretanje malog kalupa na prevelikom stroju povećava potrošnju energije po ciklusu i dodaje nepotrebno trošenje spojnih šipki i ploča. Usklađivanje tonaže s projektiranom površinom dijela štiti i kvalitetu dijela i dugovječnost stroja tijekom životnog vijeka kalupa.
Tipična sila stezanja prema kategoriji dijelova
95T Mali dijelovi
240T Kućanstvo
600T Automobilizam
1400T Veliki dijelovi
Ilustrativna središnja referenca po općoj kategoriji dijelova, stvarna tonaža varira ovisno o debljini stijenke i dizajnu vrata
| Raspon sile stezanja | Tipična klasa ploča | Uobičajene aplikacije |
|---|---|---|
| 60T do 130T | Kompaktan | Male precizne komponente, konektori, kape |
| 130T do 350T | Srednje veličine | Kućanstvo goods, appliance housings |
| 350T do 850T | velika | Automobilizam interior and structural parts |
| 850T i više | Izuzetno velika dva tanjura | Palete, veliki automobilski i industrijski dijelovi |
Očitavanje sile stezanja uz geometriju dijela
Rebra, ispupčenja i tanki pokretni dijelovi mijenjaju efektivno projektirano područje koje stroj mora držati zatvoreno, tako da dva dijela sa sličnim obrisima još uvijek mogu zahtijevati različitu tonažu nakon što se uračunaju debljina stjenke i broj rebara. Kratak razgovor s dizajnerom kalupa prije zaključavanja klase stroja obično je dovoljan da se izbjegne odabir premale ili prevelike veličine kasnije u projektu.
Usklađivanje veličine sačme i kapaciteta cijevi
Veličina udarca stroja za injekcijsko prešanje opisuje maksimalnu zapreminu ili težinu rastaljene plastike koju stroj može istisnuti u jednom ciklusu i potrebno ju je provjeriti prema kapacitetu bačve, a ne samo prema tonaži stezanja. U praksi kalupljenja česta smjernica je da težina sačme obično bi trebala pasti između otprilike 40 posto i 75 posto nazivnog kapaciteta cijevi kako bi zadržali vrijeme zadržavanja taline i kvalitetu plastificiranja u obradivom rasponu.
Kada je težina sačme daleko ispod ove granice, smola provodi više vremena unutar zagrijane cijevi, što povećava rizik od toplinske degradacije osjetljivih materijala. Kada težina sačme gura daleko iznad trake, stroj se može boriti da u potpunosti plastificira materijal unutar dostupnog vremena ciklusa, što dovodi do nedosljedne kvalitete taljenja od injekcije do injekcije.
- Potvrdite da promjer vijka odgovara viskoznosti smole i željenoj izlaznoj brzini
- Provjerite vrijeme oporavka vijka u odnosu na ciljno vrijeme ciklusa
- Pregledajte omjer kompresije za obitelj smola koja se trenutno koristi
- Zatražite od tvornice strojeva za injekcijsko prešanje podatke o ispitivanju težine sačme na određenom kalupu kad god je to moguće
Vrste hidrauličkih električnih i hibridnih strojeva
Usporedba hidrauličkog i električnog stroja za injekcijsko prešanje uglavnom se svodi na to kako svaka pogonska linija pretvara ulaznu snagu u kretanje stezaljke, brzinu ubrizgavanja i pritisak držanja. Hidraulički sustavi koriste pumpu i grupu ventila za kretanje ulja kroz cilindre, zreo i dobro shvaćen pristup koji ostaje uobičajen za velike tonaže i teške poslove. Električni strojevi koriste servo motore i kuglaste navoje na svakoj osi, nudeći programibilnu kontrolu brzine i položaja s manje topline koja se oslobađa na pod radionice. Hibridni strojevi kombiniraju servo pogonjenu hidrauličku pumpu s električnim potpomognutim osovinama, s ciljem spajanja snage stezanja s bržim odzivom i manjim povlačenjem u praznom hodu.
Hidrauličke električne i hibridne karakteristike
Električni Hibrid Hidraulički
Usporedba opće karakteristike temeljena na tipičnom ponašanju pogona, a ne rezultatu testa specifičnog stroja
Dvije konfiguracije ploče i velike brzine
Za vrlo velike ili vrlo brze cikličke primjene, dva dizajna ploče uklanjaju tradicionalni raspored s četiri spojne šipke u korist većeg područja za montažu kalupa, što odgovara velikim automobilima i dijelovima klase paleta. Konfiguracije velike brzine umjesto toga usmjerene su na brzo ubrizgavanje zajedno s brzim pokretima otvaranja i zatvaranja kalupa, što odgovara ambalaži s tankim stijenkama i predmetima za jednokratnu upotrebu gdje vrijeme ciklusa pokreće učinak.
Sustav precizne ponovljivosti i kontrole
Konzistentna debljina stijenke, dimenzionalna stabilnost tijekom proizvodne serije i stabilna ponovljivost ciklusa u ciklusu uvelike ovise o sustavu upravljanja, a ne samo o tonaži. Povratne informacije o tlaku i položaju zatvorene petlje, uparene s responzivnim sučeljem čovjeka i stroja, omogućuju operateru da zaključa profile brzine ubrizgavanja, točke prijelaza pritiska i vrijeme hlađenja s rezolucijom koju osnovni sustav otvorene petlje ne može mjeriti.
Dijelovi s uskom tolerancijom dimenzija, tankim karakteristikama uskočnog pristajanja ili kozmetičkom površinom kao što je oprema za unutrašnjost automobila općenito imaju koristi od servo pogona ili hibridnih platformi s višestupanjskim ubrizgavanjem i profilima držanja pritiska, budući da su te značajke posebno osjetljive na varijacije od udarca do udarca.
Kompatibilnost materijala od PP do inženjerskih smola
Stroj za injekcijsko prešanje za PP primjene, kao što su čepovi, zatvarači i spremnici s tankim stijenkama, obično koristi dizajn vijka opće namjene s umjerenim protutlakom, budući da polipropilen relativno lako teče i ostaje obradiv kroz prilično široki prozor obrade u usporedbi sa smolama osjetljivijima na toplinu.
PVC zahtijeva nisku kompresiju, ventiliranu bačvu i raspored puža kako bi se oslobodili hlapljivi plinovi i izbjeglo raspadanje materijala na povišenoj temperaturi bačve, dok PET obično treba brzi ciklus, dobro osušen sustav punjenja uparen sa čvrstom kontrolom temperature radi zaštite intrinzične viskoznosti. Punjene i ojačane inženjerske smole koje se koriste za konstrukcijske dijelove često zahtijevaju mogućnost većeg tlaka ubrizgavanja i obradu bačve i vijka otporne na habanje. Objekti koji vode an stroj za brizganje automobilskih dijelova često miješaju nekoliko od ovih obitelji materijala na istoj proizvodnoj etaži, od najlonskih konektora punjenih staklom do prelivanja mekanog na dodir, tako da je fleksibilnost vijka i bačve u smjeni važna koliko i sirova tonaža.
| Obitelj Resin | Napomena za obradu | Tipična uporaba |
|---|---|---|
| Polipropilen | Široki prozor za obradu, vijak opće namjene | Čepovi, zatvarači, spremnici tankih stijenki |
| PVC | Ventilirana cijev, nisko kompresijski vijak | Cijevni priključci, profilne komponente |
| PET | Zahtijeva temeljito sušenje i strogu kontrolu temperature | Predforme, komponente pakiranja |
| Najlon punjen staklom | Preporučuje se obrada cijevi i vijka otporne na habanje | Automobilizam and structural connectors |
Energetska učinkovitost i radna potrošnja
Električne pogonske osovine općenito privlače snagu bliže opterećenju u stvarnom vremenu, dok konvencionalna hidraulička pumpa održava cirkulaciju ulja čak i tijekom faza zadržavanja stezaljke i hlađenja kada se odvija vrlo malo mehaničkog rada. Ovo je jedan od glavnih razloga zašto svi električni i hibridni strojevi pokazuju nižu relativnu potrošnju energije tijekom cijelog ciklusa kalupljenja, osobito na kalupima s dugim vremenom hlađenja u odnosu na vrijeme ubrizgavanja. Tehnička rasprava o servo hidrauličkim pumpama u odnosu na hidrauličke pumpe fiksnog pomaka obično ukazuje na osjetno manju potrošnju električne energije za servo i električne platforme tijekom segmenata ciklusa s djelomičnim opterećenjem i mirovanja, budući da se izlaz skalira s trenutnom potražnjom umjesto da radi pri konstantnoj brzini protoka.
Relativno povlačenje energije kroz proizvodno opterećenje
Hidraulički Hibrid Električni
Konceptualna ilustracija uzorka opterećenja u odnosu na potrošnju energije, a ne izmjereni učinak određenog stroja
Postrojenja s dugim vremenima hlađenja u odnosu na vrijeme ubrizgavanja, kao što je ambalaža s debelim stijenkama, imaju tendenciju vidjeti najveće relativne dobitke od prebacivanja prihvatljivih tonažnih klasa na hibridni ili električni pogon, jednostavno zato što bi hidraulička pumpa na konvencionalnom sustavu inače nastavila raditi kroz veći dio tog prozora mirovanja.
Kompatibilnost otiska stroja i kalupa
Osim tonaže, stroj ima fizički otisak definiran razmakom spona, veličinom ploče, minimalnom i maksimalnom visinom kalupa i hodom izbacivača, a sve to mora odgovarati i kalupu o kojem je riječ i raspoloživom prostoru poda i stropa. Kalup koji je širi od razmaka spojnih šipki jednostavno se ne može montirati, bez obzira na to koliko tonaža odgovara dijelu.
Stroj za injekcijsko prešanje Structure Overview
Pojednostavljena ilustracija strukture, stvarni izgled stroja varira ovisno o tonaži i seriji
Strojevi s dvije ploče velike tonaže obično trebaju dulji otisak duž otvorene osi kalupa i veći razmak od stropa za izmjene kalupa, tako da je vrijedno potvrditi raspored postrojenja i kapacitet dizalice s tvornicom strojeva za injekcijsko prešanje prije nego se obvežu na klasu tonaže samo na temelju specifikacija papira.
Spremnost za automatizaciju i integraciju robota
Većina trenutnih proizvodnih linija uparuje stroj za kalupljenje s robotom s gornjim ili bočnim ulazom za uklanjanje dijelova, postavljanje umetaka ili označavanje kalupa, tako da je spremnost automatizacije vrijedna rane provjere, a ne tretirati robotiku kao naknadnu misao. Standardizirano sučelje za montažu na fiksnu ploču, digitalne ulazne i izlazne točke sinkronizirane s ciklusom kalupljenja i kontrolni sustav koji može čisto pokrenuti vanjsku opremu, sve to smanjuje vrijeme integracije nakon dodavanja robota ili nizvodne transportne trake.
Objekti koji planiraju proizvodnju u ćelijskom stilu, gdje jedan operater nadzire nekoliko strojeva odjednom, općenito imaju koristi od odabira modela koji dijele slično kontrolno sučelje i protokol automatizacije preko cijele linije, budući da ova dosljednost skraćuje obuku operatera i pojednostavljuje planiranje rezervnih dijelova u cijeloj radionici.
Zahtjevi za održavanje i dugoročna pouzdanost
Rutinsko održavanje stroja za injekcijsko prešanje obuhvaća stanje i filtraciju hidrauličkog ulja, inspekciju istrošenosti cilindra i vijaka, provjere poravnanja spone i ploče i kalibraciju kontrolnog sustava, a učestalost svakog zadatka ovisi o radnom ciklusu, abrazivnosti smole i uvjetima okoline u radionici. Stroj koji non-stop radi sa smolom punjenom abrazivnim staklom prirodno zahtijeva češću provjeru vijaka i bačve od malo opterećenog stroja koji radi s nepunjenim PP-om.
| Simptom | Zajednički uzrok | Predložena prva provjera |
|---|---|---|
| Nizak pritisak stezanja ili ubrizgavanja | Istrošene brtve, istrošenost pumpe ili krivo kalibriran senzor | Provjerite razinu hidrauličkog ulja i stanje pumpe, zatim provjerite kalibraciju senzora |
| Stroj radi vruće | Blokiran hladnjak ulja ili nizak protok rashladnog sredstva | Provjerite izmjenjivač topline i vodove rashladnog sredstva prije podešavanja postavki procesa |
| Stroj ne ubrizgava | Blokada sigurnosnih vrata, prazan spremnik ili blokirana mlaznica | Potvrdite da su blokade uključene i da je dovod materijala neprekinut |
| Bljesak na liniji razdvajanja | Nedovoljna sila stezanja ili neusklađenost kalupa | Ponovno provjerite tonažu u odnosu na površinu dijela i pregledajte liniju razdvajanja kalupa |
Vođenje jednostavnog dnevnika rješavanja problema sa strojem za injekcijsko prešanje, bilježenje simptoma, pomaka i količine smole, često otkriva uzorak brže nego izolirani jednokratni popravci, a proizvođačevom servisnom timu daje koristan kontekst ako tehnički posjet postane neophodan.
Odabir pouzdanog Stroj za injekcijsko prešanje Manufacturer
List sa specifikacijama govori samo dio priče, tako da je procjena proizvođača strojeva za injekcijsko prešanje koji stoji iza opreme važna jednako kao i usporedba dijagrama tonaže. Proizvođač strojeva za brizganje plastike s vlastitim inženjeringom, širokim rasponom sile stezanja i uspostavljenom mrežom dijelova i servisa općenito može brže odgovoriti kada linija treba rezervni dio, prilagodbu procesa ili prilagođeno sučelje kalupa.
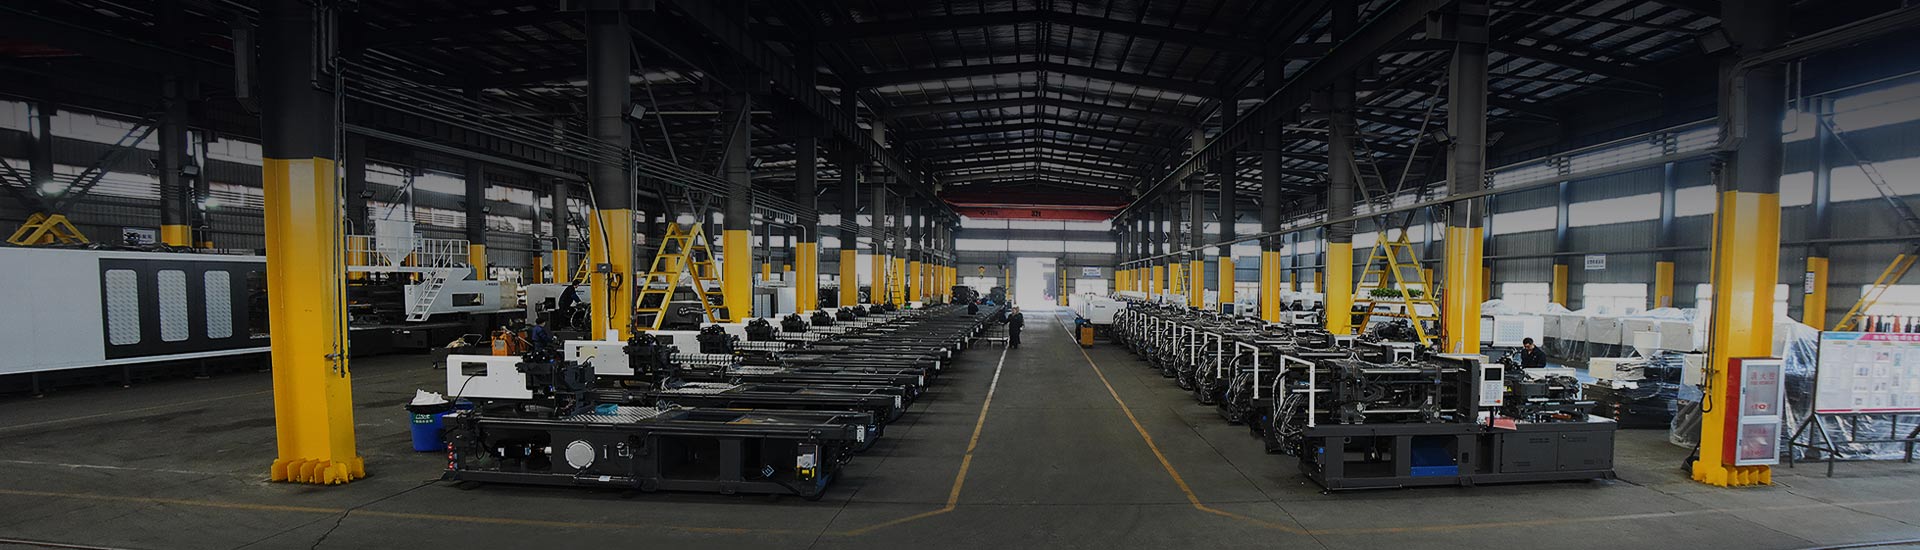
Ningbo Highsun Plastic Machinery Co., Ltd. jedan je od primjera proizvođača strojeva za injekcijsko prešanje u Kini, koji proizvodi opremu iz, sa sjedištem u znanstveno-tehnološkom parku Beilun u Ningbou, području koje je blisko povezano s lancem opskrbe strojeva za plastiku u zemlji. Tvornica pokriva više od 120 000 četvornih metara i proizvodi robnu marku HIGHSUN u rasponu sile stezanja od 98 tona do 3000 tona, obuhvaćajući električne i naftne hibridne serije, serije s dvije ploče, serije velike brzine, jednobojne i mješovite dvobojne serije, BMC seriju, PET seriju i PVC seriju, zajedno s prilagođenim konfiguracijama izgrađenim oko specifičnih zahtjeva kalupa ili smole.
| serije | Primarni fokus | Značajna osobina |
|---|---|---|
| Električniity And Oil Hybrid | Proizvodnja opće namjene | Uravnotežuje preciznost s manjim trošenjem energije u mirovanju |
| Dvije ploče | velika scale components | Šire područje za montažu kalupa bez ograničenja spone |
| Velika brzina | Tanak zid i dijelovi koji se brzo mijenjaju | Brzo ubrizgavanje i kretanje kalupa |
| Dupla boja | Dijelovi od više materijala i boja | Dostupne su jednobojne i mješovite konfiguracije |
| BMC | Složeni dijelovi za kalupljenje u rasutom stanju | Proces prilagođen karakteristikama krmne smjese |
| PET | Preforme i dijelovi za pakiranje | Brzi ciklusi s čvrstom kontrolom temperature |
| PVC | Komponente profila i okova | Ventilirana cijev pogodna za ispuštanje hlapljivih tvari |
Korisna praksa kada se uspoređuje bilo koji proizvođač strojeva za injekcijsko prešanje je zatražiti referentna mjesta koja koriste sličnu obitelj dijelova, zatražiti informacije o vremenu ciklusa na usporedivom kalupu i potvrditi tipično vrijeme isporuke za rezervne dijelove kao što su bačve, vijci i hidrauličke komponente, budući da je stalna podrška često važnija tijekom životnog vijeka stroja od same početne specifikacije.
Često postavljana pitanja
Što je injekcijsko prešanje
Injekcijsko prešanje je proizvodni proces u kojem se plastične kuglice zagrijavaju dok se ne rastale, zatim ubrizgavaju pod pritiskom u zatvoreni čelični kalup, gdje se materijal hladi i skrućuje u obliku šupljine prije nego što se dio izbaci i ciklus se ponovi.
Koliko košta stroj za brizganje plastike
Trošak ovisi o sili stezanja, vrsti pogona, sustavu upravljanja, paketu automatizacije i traženoj razini prilagodbe, tako da se brojke uvelike razlikuju između kompaktnog hidrauličkog modela i velike automatizirane električne ili hibridne linije. Dijeljenje crteža dijelova i očekivanog izlaznog volumena s proizvođačem strojeva za injekcijsko prešanje najpouzdaniji je način da dobijete točnu ponudu za određeni projekt.
Koji je najbolji stroj za injekcijsko prešanje za male tvrtke
Manja tvrtka općenito započinje mapiranjem očekivane veličine dijela, debljine stjenke i mjesečnog volumena, a zatim odabirom najniže klase tonaže koja udobno pokriva trenutne i kratkoročne zahtjeve kalupa, budući da stroj sa skromnom silom stezanja s prostorom za dodavanje automatizacije kasnije ima tendenciju ponuditi veću fleksibilnost nego rana obveza na jednu veliku prešu.
Kako mogu odabrati stroj za injekcijsko prešanje
Odabir stroja za injekcijsko prešanje dobro funkcionira kao korak po korak pregled sile stezanja, veličine sačme, vrste pogona, potreba za preciznošću, kompatibilnosti materijala, potrošnje energije, površine, spremnosti za automatizaciju, očekivanja održavanja i mreže podrške proizvođača, što je isti redoslijed pokriven u ovom članku.
Zašto moj stroj za injekcijsko prešanje ima nizak tlak
Očitavanja niskog tlaka obično potječu od istrošenih hidrauličkih brtvi ili crpke koja gubi učinkovitost, pogrešno kalibriranog senzora tlaka ili zraka zarobljenog u hidrauličkom krugu, tako da je provjera stanja ulja, izlaza pumpe i kalibracije senzora razuman prvi korak prije podešavanja programa procesa.
Zašto se moj stroj za injekcijsko prešanje pregrijava
Pregrijavanje je često povezano s blokiranim ili nakupljenim kamencem u hladnjaku ulja, ograničenim protokom rashladne tekućine, neispravnim ventilatorom za hlađenje ili okruženjem u trgovini s visokom temperaturom okoline i ograničenim protokom zraka oko hidrauličkog spremnika, tako da je rashladni krug obično prvo mjesto koje treba pregledati.
Zašto moj stroj za injekcijsko prešanje ne ubrizgava
Stroj koji ne želi ubrizgati često se zadržava sigurnosnim vratima ili blokadom koja se nije potpuno aktivirala, praznim ili premošćivanjem lijevka, blokiranom mlaznicom ili kvarom označenim na kontrolnom sustavu, tako da provođenje ovih provjera redom prije dodirivanja parametara procesa obično brzo sužava uzrok.
Zašto injekcijsko prešanje proizvodi bljesak
Bljesak na liniji razdvajanja obično ukazuje na silu stezanja koja je preniska za projektirano područje dijela, kalup koji nije ispravno poravnat ili ima istrošene rastavne površine, ili tlak ubrizgavanja postavljen viši nego što kalup i tonaža stezanja mogu sigurno izdržati, tako da je ponovna provjera izračuna tonaže uz inspekciju kalupa dobra polazna točka.


 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
